
具体描述
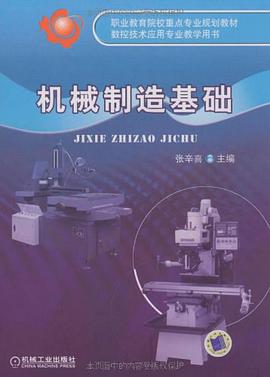
《机械制造基础》是根据教育部现阶段技能型人才培养的指导思想和最新的专业教学计划编写的,以介绍机械加工工艺方法为主线,将机床、刀具、夹具及加工质量等内容融合贯通在各种加工工艺方法中,以常规加工方法作为知识基础,通过实际加工案例分析,使学生能综合运用和掌握常见机械加工工艺方法。《机械制造基础》主要内容包括金属切削及金属切削机床基础知识、机械制造工艺理论、典型零件加工和机械加工质量分析等。每章末均附有一定数量的思考与练习题。
《机械制造基础》适用于高等职业技术学院数控加工技术、模具设计与制造、机电一体化等机械类专业学生使用,亦可作为重点中等职业学校与职工培训教材,还可供有关工程技术人员参考。
《焊接工艺学》 前言 现代工业的飞速发展,离不开材料连接技术的进步。在众多连接方法中,焊接以其高强度、可靠性、经济性等优点,成为机械制造、航空航天、能源工程、土木建筑等领域不可或缺的关键技术。然而,焊接并非简单的“熔接”,它涉及复杂的物理、化学和机械过程,对材料性能、工艺参数、设备操作都有着严苛的要求。 《焊接工艺学》旨在系统地阐述焊接的基本原理、常用焊接方法、焊接过程中的关键控制要素以及面向实际应用的焊接技术。本书力求深入浅出,将抽象的理论知识与生动的实践经验相结合,帮助读者建立对焊接工艺的全面认知,掌握解决实际焊接问题的能力。本书不仅适用于从事焊接设计、制造、质量控制、工艺规程制定的工程师和技术人员,也是从事相关专业学习的本科生、研究生以及有志于深入了解焊接技术领域读者的理想参考书。 第一章 焊接基本原理 本章将深入探讨焊接现象背后的基本科学原理,为理解后续的各种焊接方法奠定坚实的基础。 1.1 焊接的本质与分类 1.1.1 焊接的定义: 焊接是一种将两种或多种材料(通常是金属)通过局部加热、加压或两者并用,使其在分子间形成牢固结合的连接方法。这种连接通常形成一个连续的整体,具有与母材相当或更高的强度。 1.1.2 焊接的分类: 按连接原理: 熔焊: 利用加热使被连接材料的结合部位熔化,形成熔池,熔池冷却凝固后形成焊缝。如电弧焊、气焊、电阻焊等。 压力焊: 在加热或不加热的条件下,对被连接材料施加压力,使其产生塑性变形而连接。如冷压焊、摩擦焊、超声波焊等。 钎焊: 利用熔点低于被连接材料的钎料,加热至熔化,填充于被连接材料的接缝中,钎料冷却凝固后形成焊缝。钎料与母材不熔化。如钎焊、硬钎焊。 按热源: 电弧、火焰、电阻、激光、电子束、摩擦、爆炸等。 按施焊工艺: 手工焊、自动焊、半自动焊。 按接头形式: 对接接头、角接接头、搭接接头、T型接头、复合接头等。 1.2 焊接过程中的物理化学现象 1.2.1 传热与熔化: 分析不同热源的能量分布特性,以及热量如何传递到工件,引起材料的局部熔化。重点探讨热影响区(HAZ)的形成及其对材料性能的影响。 1.2.2 熔池形成与凝固: 阐述熔池的流动、混合、化学反应以及凝固过程。分析晶粒生长、偏析、夹杂物等缺陷的形成机制。 1.2.3 气孔与裂纹的形成: 深入分析焊接过程中产生气孔(如氢气、氮气、一氧化碳等)和裂纹(热裂纹、冷裂纹)的化学机理和热应力机理。 1.2.4 冶金反应: 探讨焊剂、保护气体、焊条药皮等在焊接过程中发生的化学反应,以及这些反应对熔池成分、气体含量、渣的形成和性能的影响。 1.3 焊接应力与变形 1.3.1 焊接应力的产生: 分析由于焊接区域的不均匀加热与冷却,导致材料产生不均匀的收缩或膨胀,从而产生热应力。 1.3.2 焊接变形的类型: 介绍焊接过程中常见的变形形式,如角变形、纵缩、横缩、翘曲等。 1.3.3 焊接残余应力: 解释焊接过程中形成的残余应力及其危害,如降低构件的疲劳寿命、引起尺寸变化、甚至导致应力腐蚀开裂。 1.3.4 变形与应力的控制: 介绍减少焊接变形和残余应力的常用方法,如合理的焊接顺序、反变形、预胀、热处理等。 第二章 常用焊接方法 本章将详细介绍几种在工业生产中应用最广泛、最具代表性的焊接方法,深入剖析其原理、工艺特点、适用范围及优缺点。 2.1 电弧焊 2.1.1 手工电弧焊(SMAW): 原理: 利用焊条与工件之间产生的电弧作为热源,熔化焊条和工件,形成焊缝。焊条药皮在熔化过程中产生保护气体和熔渣,以保护熔池。 工艺特点: 设备简单,操作灵活,适应性强,适用于各种位置和各种材料的焊接。但焊接效率较低,劳动条件较差。 适用范围: 钢结构、管道、设备制造、维修等。 2.1.2 埋弧焊(SAW): 原理: 电弧在焊剂层下进行焊接,焊剂覆盖熔池,提供保护气体和脱氧剂。 工艺特点: 焊接电源功率大,熔深大,焊接速度快,焊接质量高,烟尘少,劳动条件好。但设备相对复杂,不适用于全位置焊接。 适用范围: 厚板焊接,如造船、压力容器、重型机械制造等。 2.1.3 药芯焊丝电弧焊(FCAW): 原理: 采用具有药芯的焊丝进行焊接,药芯内含有造渣、电弧稳定、保护等组分。 工艺特点: 兼具手工电弧焊和埋弧焊的优点,焊接生产率高,焊接质量好,适应性强,可实现全位置焊接。 适用范围: 结构钢、不锈钢、合金钢的焊接。 2.1.4 气体保护焊(GMAW/MIG/MAG): 原理: 利用电弧作为热源,在保护气体(惰性气体MIG或混合气体MAG)的保护下进行焊接。 工艺特点: 焊接速度快,效率高,质量好,外观美观。但对保护气体的要求高,设备成本较高。 适用范围: 碳钢、低合金钢、不锈钢、铝及铝合金等的焊接。 2.1.5 钨极惰性气体保护焊(GTAW/TIG): 原理: 使用不熔化的钨极作为电极,在惰性气体(如氩气)保护下进行焊接。可添加焊丝。 工艺特点: 焊缝质量高,外观美观,可焊接薄板及各种金属材料,尤其适用于贵金属、难熔金属和活性金属的焊接。但焊接速度相对较慢。 适用范围: 航空航天、精密仪器、不锈钢、铝合金、钛合金等。 2.2 气体火焰焊(OAW) 原理: 利用氧气与可燃气体(如乙炔)燃烧产生的火焰作为热源,加热工件使其熔化。 工艺特点: 设备简单,操作灵活,可进行焊接、切割、钎焊、表面加热等多种操作。但热输入大,变形相对较大,不适合焊接高熔点金属。 适用范围: 薄板钢材的焊接、管道的焊接、金属的切割、表面熔覆等。 2.3 电阻焊(RSW) 原理: 利用电流通过被焊工件的接触电阻产生热量,并施加压力使其连接。 工艺特点: 生产效率高,自动化程度高,无耗材,易于实现连续化生产。但设备投资大,对工件尺寸和形状有一定限制。 分类: 点焊、缝焊、凸焊、对焊等。 适用范围: 薄板金属的连接,如汽车车身、家电制造、电子元件等。 2.4 激光焊接(LBW) 原理: 利用高能量密度的激光束作为热源,实现对材料的快速熔化与凝固。 工艺特点: 热输入集中,热影响区小,变形小,焊接速度快,可焊接多种材料,精度高,适用于微细结构和精密部件的焊接。 适用范围: 航空航天、汽车、电子、医疗器械等高精密领域。 2.5 电子束焊接(EBW) 原理: 利用高能电子束轰击工件,将其动能转化为热能,实现熔化焊接。 工艺特点: 能量密度极高,熔深大,热影响区小,可焊接高熔点、高活性金属。需要在真空环境中进行。 适用范围: 航空发动机、核能、精密仪器等特殊领域。 第三章 焊接工艺过程控制 焊接过程的成功与否,很大程度上取决于对各个工艺环节的精确控制。本章将重点探讨影响焊接质量的关键因素。 3.1 接头设计与准备 3.1.1 接头形式的选择: 根据材料、厚度、受力情况、焊接方法等因素,选择合适的接头形式(对接、角接、搭接等)。 3.1.2 坡口形式与尺寸: 不同的坡口形式(如V型、U型、X型)和尺寸,决定了焊缝的填充量和应力集中情况。 3.1.3 表面清理: 去除焊缝区域的油污、锈蚀、油漆等杂质,确保焊接质量。 3.2 焊接参数的选择与控制 3.2.1 电流/功率: 影响熔深、熔宽和焊接速度。 3.2.2 电压: 影响电弧长度和焊缝宽度。 3.2.3 焊接速度: 影响热输入和熔透情况。 3.2.4 保护气体流量/焊剂用量: 影响保护效果和熔渣性能。 3.2.5 焊丝/电极伸出长度: 影响电弧稳定性、熔敷金属成分和焊接位置。 3.3 焊接顺序与层间温度控制 3.3.1 焊接顺序: 合理的焊接顺序可以有效减少焊接变形和残余应力。例如,采用分层分段对称焊、跳焊等方法。 3.3.2 层间温度: 控制焊前预热温度和层间温度,对于消除焊接应力、防止裂纹、保证焊缝质量至关重要,特别是对于某些高强度钢和厚板焊接。 3.4 焊接变形与残余应力的控制 3.4.1 预变形(反变形): 在焊接前施加与焊接收缩相反的变形,以抵消焊接后的变形。 3.4.2 刚性固定: 利用夹具、胎具等固定工件,限制其变形。 3.4.3 焊接顺序的优化: 如前所述,通过合理安排焊接顺序来分散应力和变形。 3.4.4 焊后热处理: 退火、正火、回火等热处理方法,可以消除或降低焊接残余应力,并改善组织性能。 3.5 焊接质量控制与检验 3.5.1 焊前检查: 确保材料、焊接工艺、操作人员均符合要求。 3.5.2 焊中检查: 观察焊接过程中的电弧稳定情况、熔池形态、焊缝成形等。 3.5.3 焊后检验: 外观检查: 检查焊缝外观是否平整、均匀、无气孔、裂纹、夹渣等缺陷。 无损检测(NDT): 包括射线探伤(RT)、超声波探伤(UT)、磁粉探伤(MT)、渗透探伤(PT)等,用于检测焊缝内部缺陷。 破坏性试验: 拉伸试验、弯曲试验、冲击试验、硬度试验、金相检验等,用于评定焊缝的力学性能和金相组织。 第四章 特种焊接技术与应用 随着科技的进步,一些特种焊接技术应运而生,并在各个领域展现出独特的优势。 4.1 钎焊与硬钎焊 原理: 利用熔点低于母材的钎料,通过毛细作用填充接缝,钎料冷却凝固后形成连接。 特点: 焊接温度低,变形小,可连接不同种类的材料,尤其适合焊接薄板、精密零件和异种材料。 应用: 电子元器件、制冷设备、航空发动机、金银首饰等。 4.2 激光-电弧复合焊 原理: 将激光焊接和电弧焊接的优点结合起来,提高焊接效率和质量。 特点: 熔深大,效率高,变形小,可实现单道焊厚板。 应用: 汽车制造、船舶制造、桥梁工程等。 4.3 固态连接技术(如摩擦搅拌焊、扩散焊) 摩擦搅拌焊(FSW): 利用旋转工具在被连接材料表面产生摩擦热,并搅拌材料,使其在固态下实现连接。 扩散焊: 在较高的温度和压力下,通过原子间的相互扩散实现连接。 特点: 避免了材料的熔化,材料性能损失小,可连接高熔点材料和难焊材料,变形小。 应用: 航空航天(如飞机油箱、飞机结构件)、轨道交通、汽车工业等。 4.4 增材制造(3D打印)中的焊接应用 原理: 在3D打印过程中,通过熔化金属粉末或丝材逐层堆叠成型,本质上也是一种焊接过程。 特点: 自由度高,可制造复杂结构,材料利用率高。 应用: 航空发动机部件、定制化医疗植入物、模具制造等。 第五章 焊接材料与设备 焊接过程的顺利进行,离不开合适的焊接材料和性能可靠的焊接设备。 5.1 焊接材料 5.1.1 焊条: 包括药皮焊条、焊芯焊丝等,提供填充金属并具有保护作用。 5.1.2 焊剂: 用于埋弧焊等,提供保护、脱氧、净化熔池等作用。 5.1.3 保护气体: 用于气体保护焊,如氩气、二氧化碳、混合气体等。 5.1.4 钎料: 用于钎焊,如铜基钎料、银基钎料等。 5.1.5 焊剂(钎焊): 钎剂,用于清除氧化物,保证钎料铺展。 5.2 焊接设备 5.2.1 电源: 提供焊接所需的电能,如直流焊机、交流焊机、脉冲焊机等。 5.2.2 焊接工具: 焊枪、焊炬、焊丝送给装置等。 5.2.3 辅助设备: 夹具、胎具、除尘设备、通风设备等。 5.2.4 自动化焊接设备: 机器人焊接系统、自动焊机等。 结语 焊接工艺是一门集理论与实践于一体的综合性技术。本书从基础原理出发,系统介绍了各种常用焊接方法,深入探讨了焊接过程控制的关键环节,并展望了特种焊接技术的发展趋势。希望本书能够成为读者深入学习和掌握焊接技术的有力工具,为我国制造业的转型升级和高质量发展贡献力量。熟练掌握焊接技术,不仅能提高产品质量和生产效率,更能为工程安全和可靠性提供坚实的保障。
作者简介
目录信息
目录
前言
第一篇金属切削及金属切削机床基础
第一章 金属切削基础知识
第一节 切削运动和切削用量
第二节 金属切削刀具概述
第三节 刀具材料的性能及分类
本章小结
思考题与习题
第二章 金属切削过程物理现象
第一节 切削变形与切屑的形成
第二节 切削力和切削功率
第三节 切削热和切削温度
第四节 刀具磨损和刀具寿命
本章小结
思考题与习题
第三章 切削基本理论的应用
第一节 工件材料的切削加工性
第二节 切削液的选择
第三节 刀具几何参数的合理选择
第四节 切削用量的合理选择
本章小结
思考题与习题
第四章 金属切削机床基础
第一节 概述
第二节 机床的传动
第三节 机床本体部件
第四节 机床操纵、控制和其他机构
第五节 机床精度
本章小结
思考题与习题
第二篇机械制造工艺理论
第五章 机械制造工艺基础知识
第一节 基本概念
第二节 基准及工件的装央
第三节 工件在央具中的定位
第四节 工件在夹具中的夹紧
第五节 专用夹具设汁
本章小结
总考题与习题
第六章 机械加工工艺规程的制订
第一节 概述
第二节 零件的工艺分析
第三节 毛坯的选择
第四节 工艺路线的拟订
第五节 加工余量的确定
第六节 工艺尺寸链
第七节 机床与工艺装备的确定
第八节 工艺规程设计实例
第九节 机械加工的生产率
本章小结
思考题与习题
第七章 机械装配工艺基础
第一节 概述
第二节 装配精度
第三节 装配尺寸链
第四节 保证产品装配精度的方法
第五节 装配工艺规程的制订
本章小结
思考题与习题
第三篇典型零件加工及加工质量分析
第八章 轴类零件的加工
第一节 概述
第二节 外圆表面车削加工
第二节 外圆表面磨削加工
第四节 外圆表面精密加工
第五节 典型轴类零件加工工艺分析
本章小结
思考题与习题
第九章 箱体类零件的加工
第一节 概述
第二节 平面加工方法
第三节 孔加工方法
第四节 箱体类零件孔系价格加工
第五节 典型箱体类零件加工工艺分析
本章小结
思考题与习题
第十章 圆柱齿轮的加工
第一节 概述
第二节 圆柱齿轮齿形加工原理
第三节 圆柱齿轮的齿形加上
第四节 典型圆柱齿轮加工工艺分析
本章小结
思考题与习题
第十一章 机械加工质量分析
第一节 概述
第二节 机械加工精度
第三节 机械加工表面质量
本章小结
思考题与习题
第十二章 先进制造技术简介
第一节 数控加上技术
第二节 特种加工技术
本章小结
思考题与习题
参考文献
· · · · · · (收起)
读后感
评分
评分
评分
评分
评分
用户评价
评分
评分
评分
评分
评分